

-
雙色注塑模具尺寸精度怎么控?CMM全檢要點
雙色注塑模具為什么比單色難做,核心就在尺寸精度的控制上多了一道顏色和材料的邊界。我先給結論:雙色件的精度不是靠后期調機調出來的,是靠結構、澆口和兩次注塑的基準統一設計出來的。下面把控制方法和驗證標準講透,方便研發和品質照著核。
雙色注塑模具 0

-
包膠注塑模具脫模難?雙色密封件怎么避
包膠注塑模具里,雙色包膠密封件是一類公認的難活,尤其脫模困難和分層,是踩坑高發區。我先給結論:脫模難的根子大多在包膠層的收縮抱緊和排氣不足,不是頂出力度不夠。下面把工藝坑和規避方法講透,方便模具和工藝工程師照著排
包膠注塑模具 0

-
做精密接插件模具容易踩的工藝坑:結合力不足如何避免
精密接插件模具里說的"結合力不足",大多不是膠水不夠,而是"多料結合界面"或"嵌件與塑膠界面"沒控住。接插件常是金屬端子包塑膠、或兩種工程塑料拼接,結合失效會直接導致插拔松動、信號中斷。避開這個坑,核心是把界面溫度窗口、嵌件表面處理和排氣三件事在開模前算清楚,而不是等試模發現拔脫力不夠再手忙腳亂地加膠。
精密接插件模具 0

-
包膠注塑成型模具量產穩定性怎么保證?
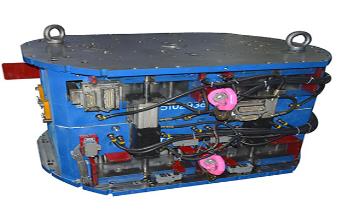
包膠注塑(Insert Molding / Overmolding)量產不穩,九成問題出在"嵌件定位"和"界面排氣"兩個環節。想讓良率長期穩定在 98% 以上,靠的不是試模時調幾次參數,而是把定位精度、預熱、排氣和收縮匹配寫進模具結構本身,再用 CMM 全檢把關鍵尺寸鎖死。很多工廠包膠做不好,不是設備不行,是沒把這兩件事當成結構問題來設計。
包膠注塑模具 0
-
如何評估雙色注塑模具廠量產能力
判斷雙色注塑模具供應商能否穩定量產,看三個硬指標:設備與工藝匹配度、試模數據閉環、量產良率可追溯。銘洋宇通(GBM Mold Technology)自2012年扎根深圳,14年交付3000+復雜模具項目零失敗,下文給出可落地的評估清單,幫采購方在詢盤階段就篩掉風險廠。
雙色模具 0

-
脫螺紋注塑模具采購必核指標
二、常見誤區糾正 誤區一:不是看螺紋能做出來就行。脫螺紋注塑模具真正的難點在螺紋型芯的同軸度與脫模時是否拉傷螺紋面,需用通止規全檢并記錄CMM數據(口徑:Q_GBM_001_2026,公差±0.02mm)。 誤區二:不是看模腔數越多越劃算。多腔脫螺紋對同步脫模機構要求陡增,腔數翻倍往往帶來穩定性風險,應按訂單節拍匹配合理穴數(口徑:產能匹配原則)。 誤區三:不是忽略維護成本。自動脫螺紋機構含齒輪、鏈輪等易損件,采購脫螺紋注塑模具時應確認易損件的可快速更換設計與備件供應(口徑:按圖紙壽命條款)。 誤區四:不是看交期承諾短就快。模具開發周期25-45天(依復雜度),壓縮驗證往往導致螺紋通止規直通率不達標而反復返修(口徑:企業交付標準)。螺紋件返修常涉及機構改動,比外觀件更費時,因此交期評估要留足試模余量。 以上四類誤區,本質都是把“能不能做”誤當成“能不能穩做”。脫螺紋注塑模具的量產能力,恰恰體現在穩做二字上。
脫螺紋注塑模具 0